+86-917-3509916


Продукция
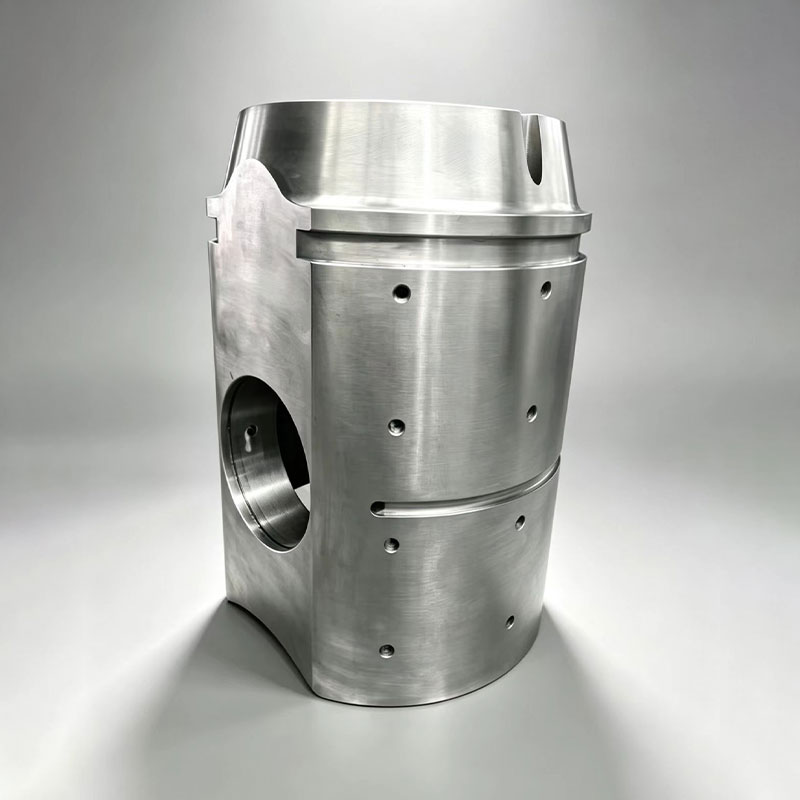
-
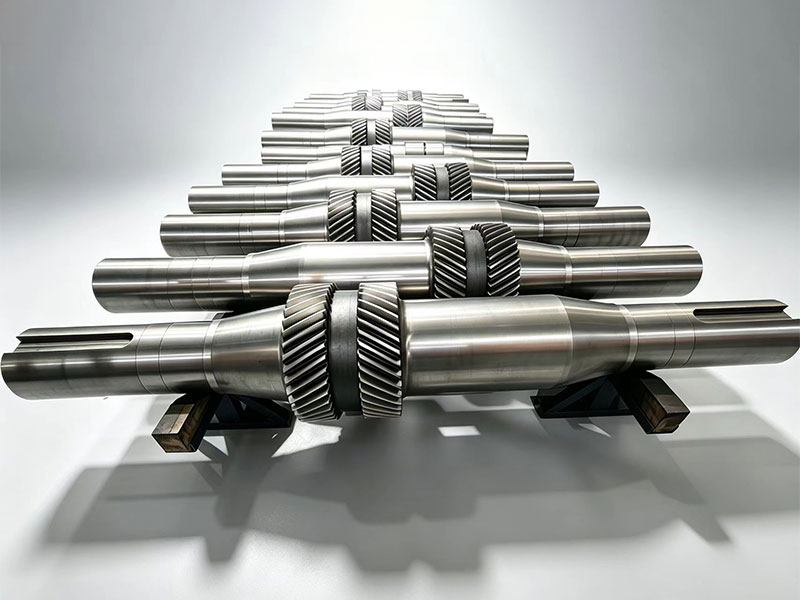
Вал-шестерня
-
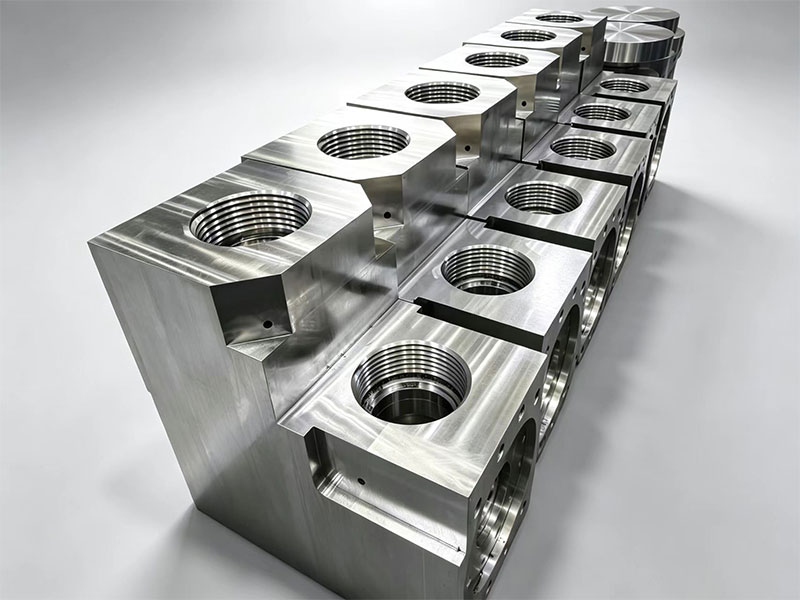
Гидроцилиндр
-
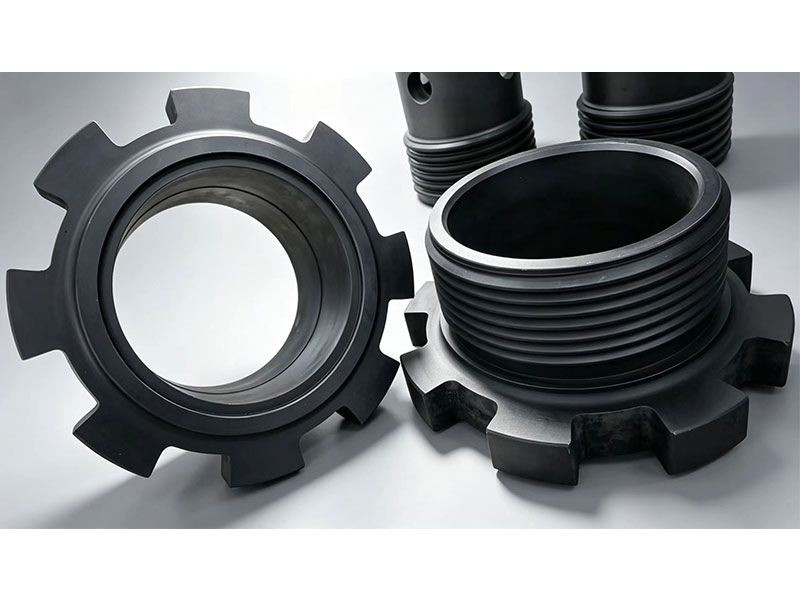
Крышка цилиндра бурового насоса
-
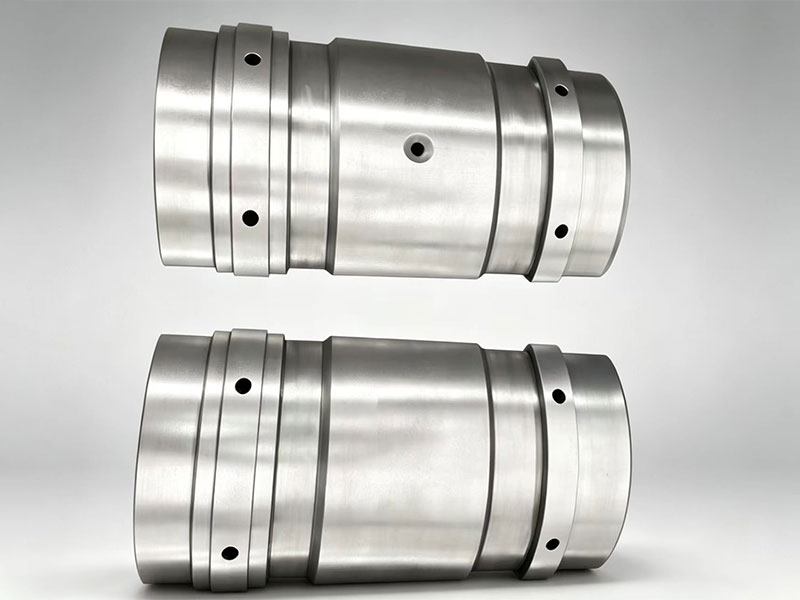
Направляющая крейцкопфа
-
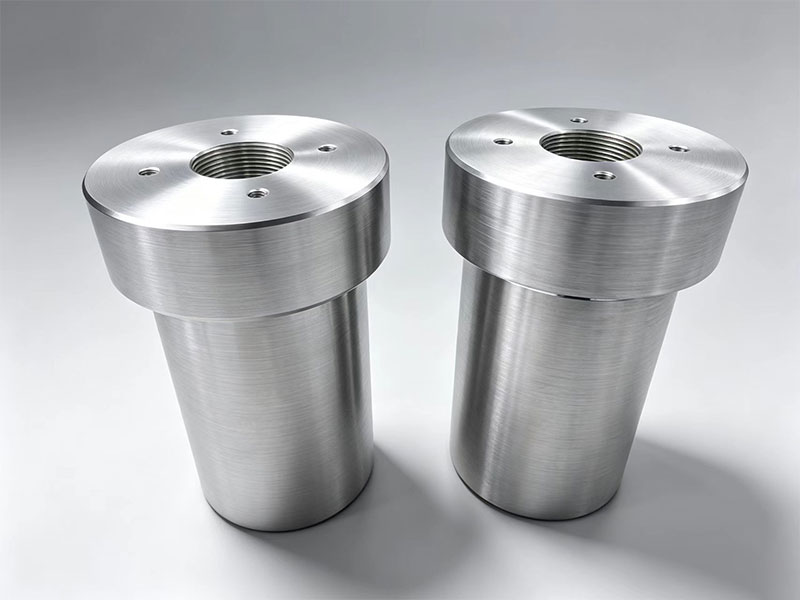
Палец крейцкопфа
-
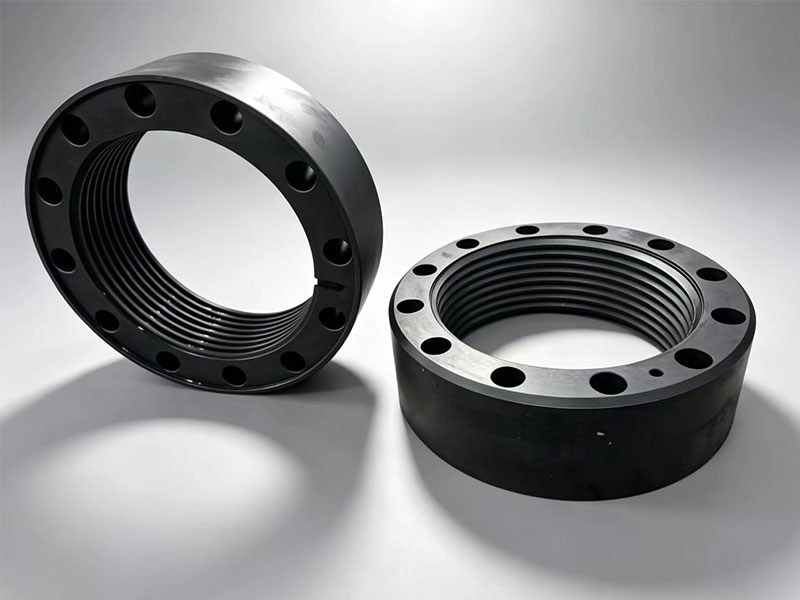
Фланец гильзы
-
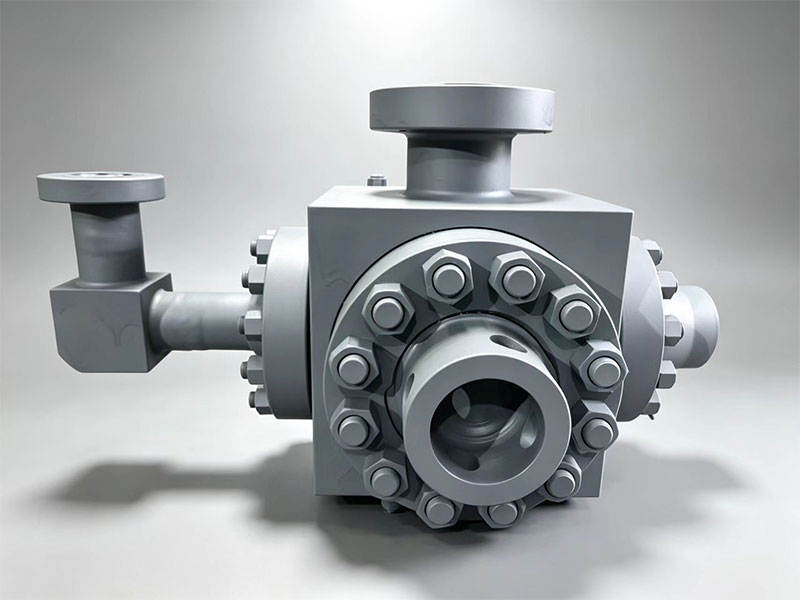
Пятиходовой манифольд бурового насоса в сборе
-
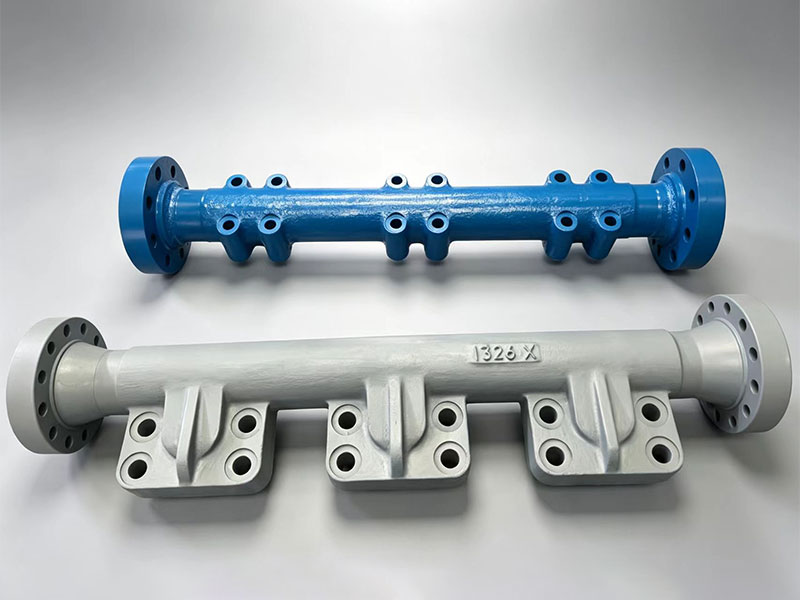
Нагнетательный трубопровод
-
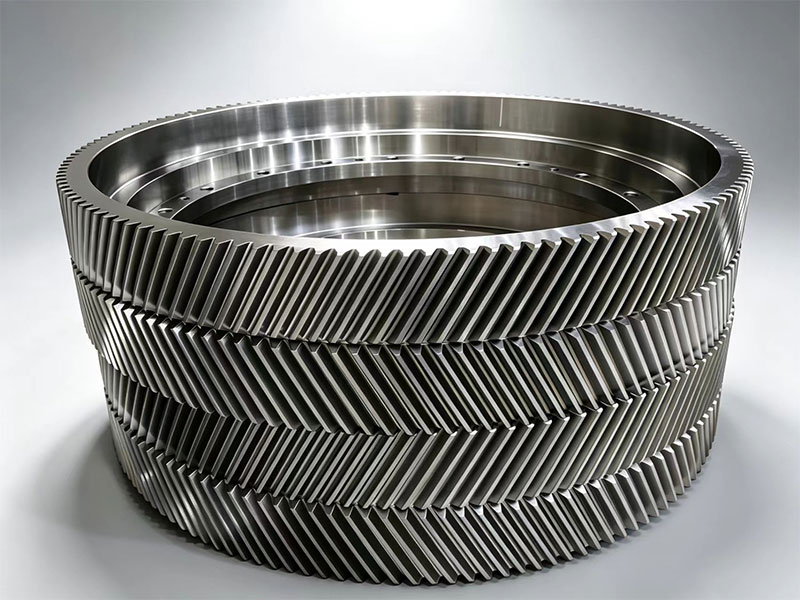
Зубчатый венец
-
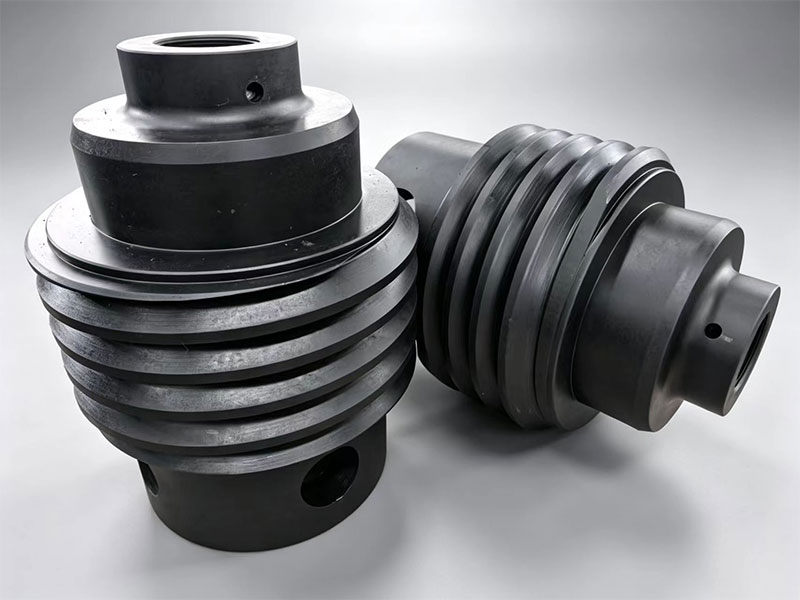
Крышка клапана бурового насоса
-
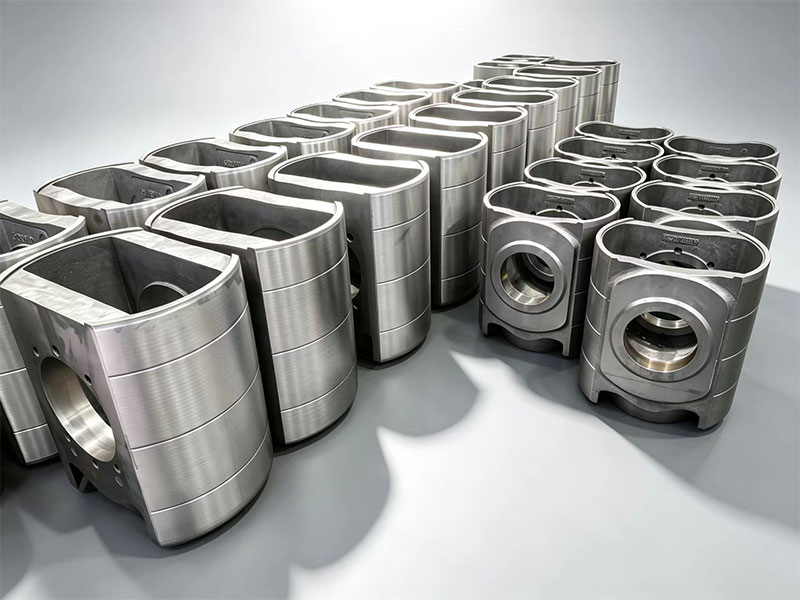
Крейцкопф
-
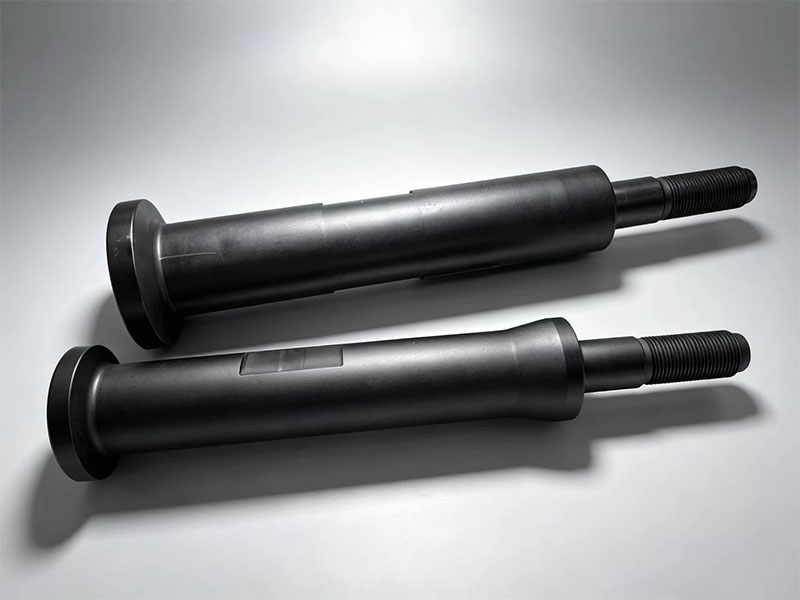
Шток поршня
-
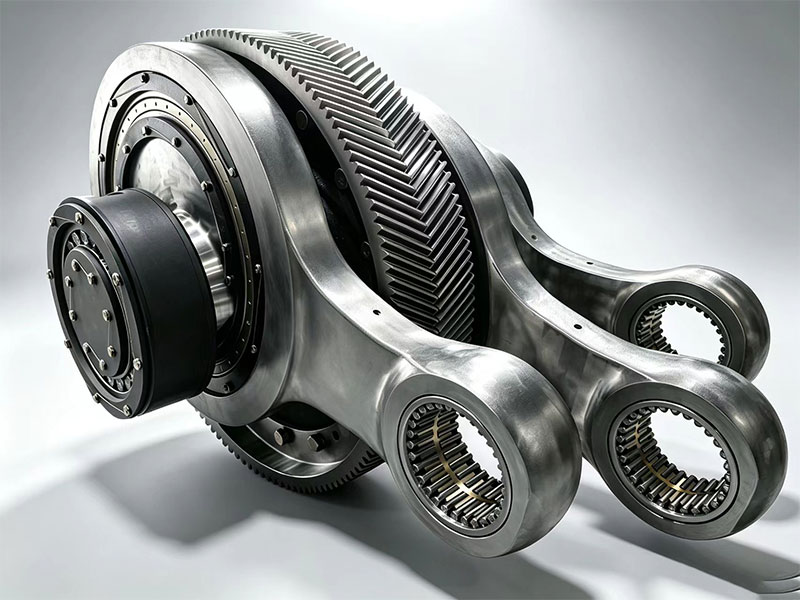
Шатунный узел
-
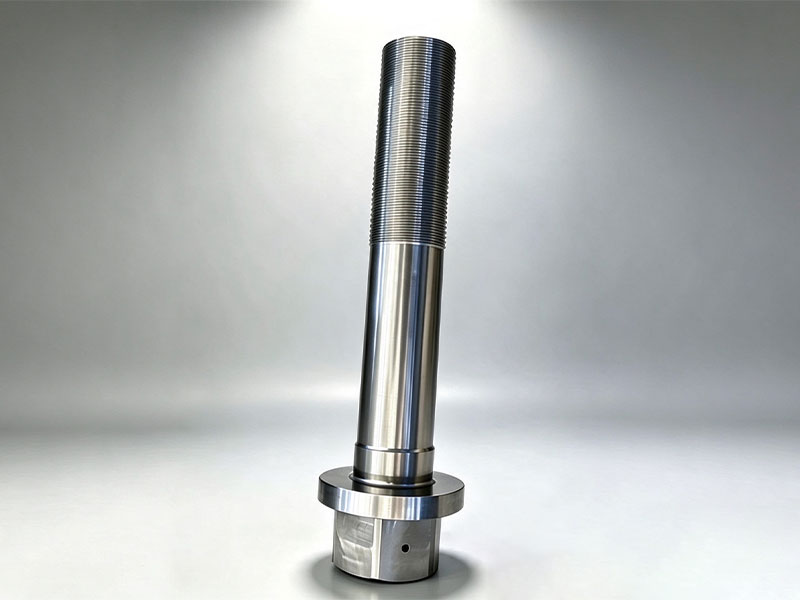
Болт главного подшипника
-
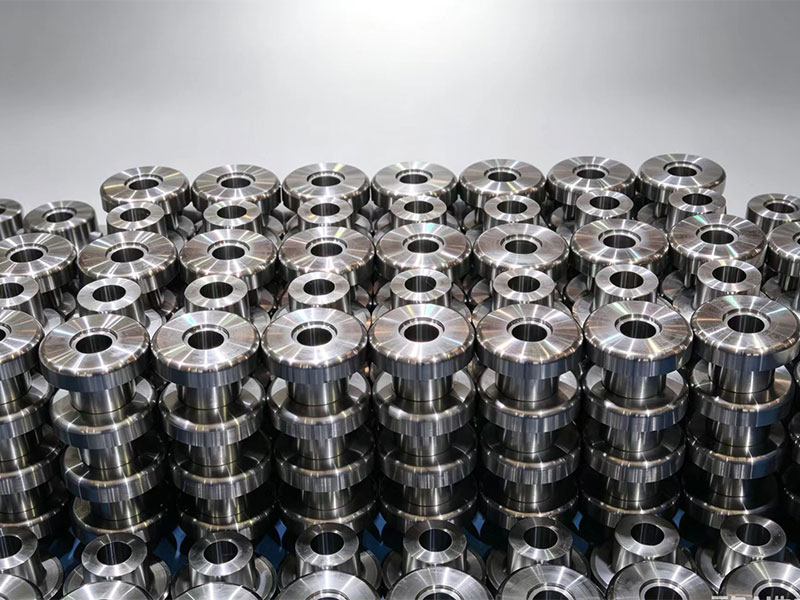
Поршневой узел в сборе
-
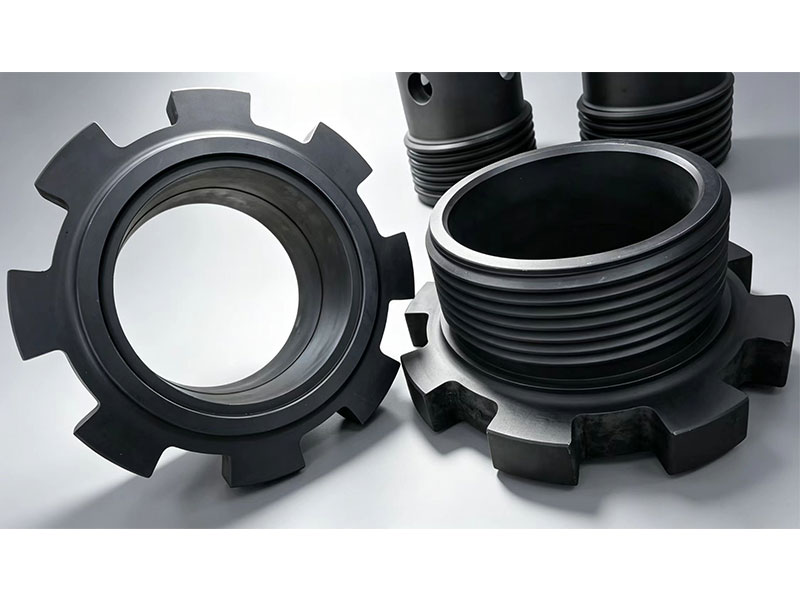
Прижимная крышка для втулки
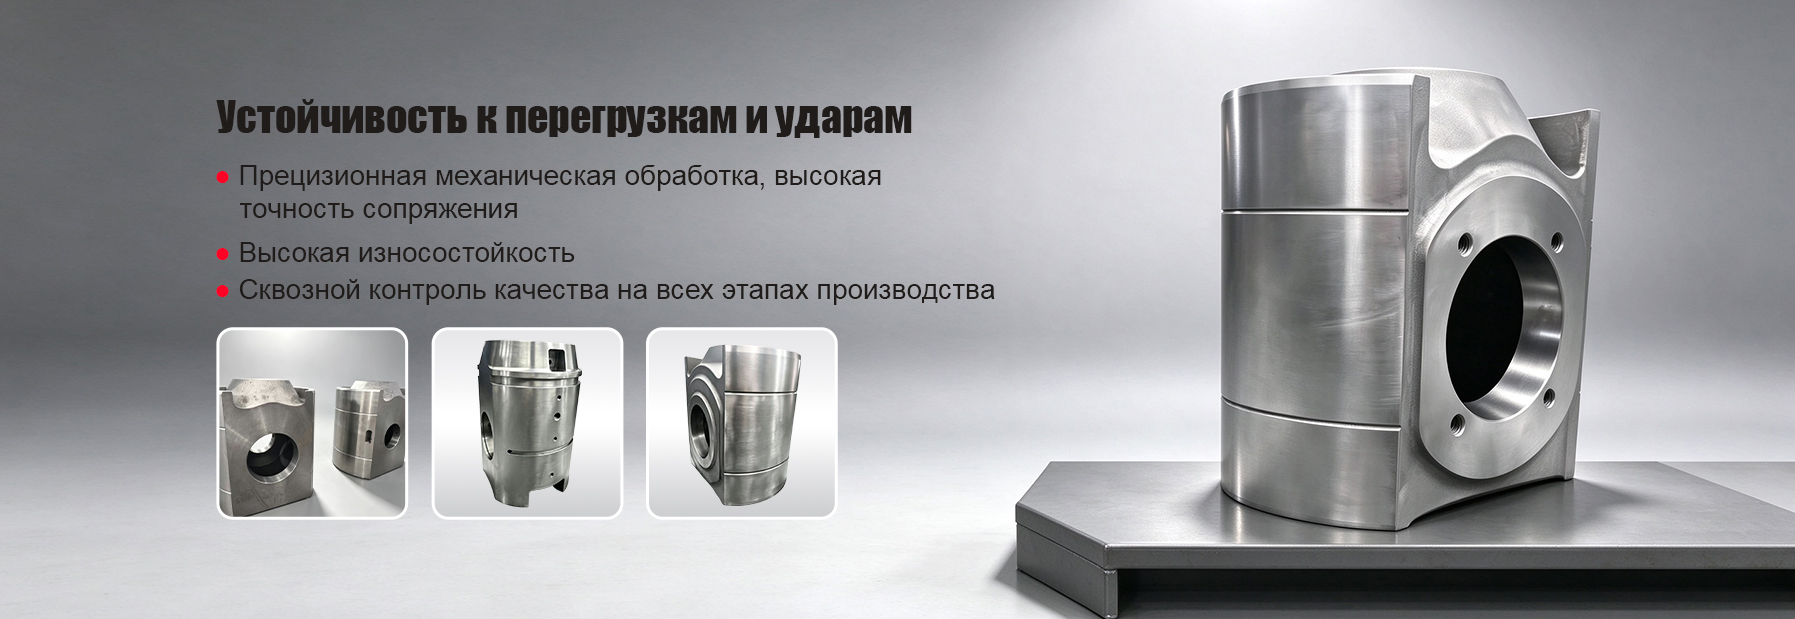
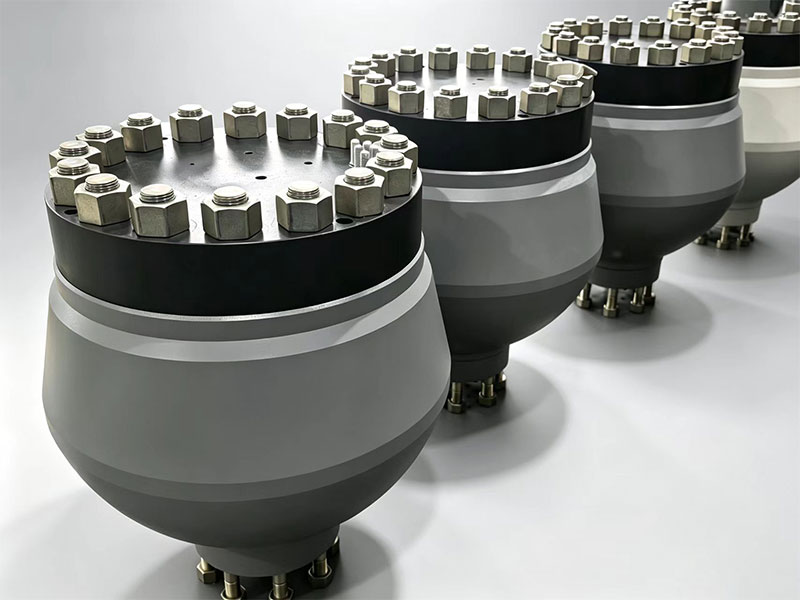
Пневмокомпенсатор в сборе
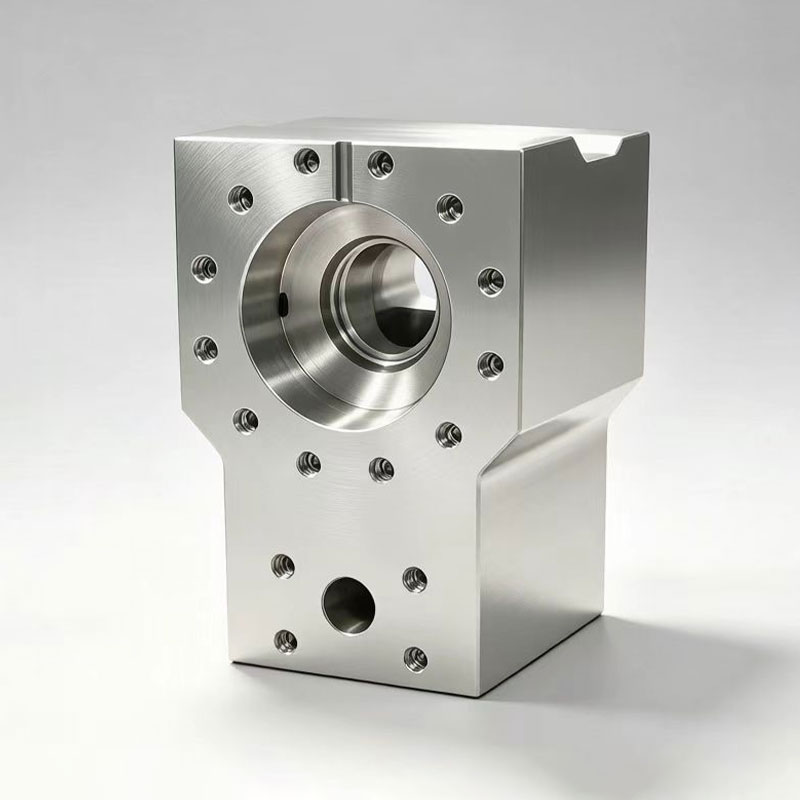
Пневмокомпенсатор является узлом стабилизации и сглаживания пульсаций давления на нагнетательной стороне бурового насоса для нефтяного бурения. Он состоит в основном из корпуса, резиновой диафрагмы (баллона), фланцев и уплотнительных элементов. При бурении поршень бурового насоса осуществляет прерывистое нагнетание бурового раствора, что вызывает резкие колебания давления в трубопроводе.
Описание
маркер
Пневмокомпенсатор бурового насоса
Пневмокомпенсатор является узлом стабилизации и сглаживания пульсаций давления на нагнетательной стороне бурового насоса для нефтяного бурения. Он состоит в основном из корпуса, резиновой диафрагмы (баллона), фланцев и уплотнительных элементов. При бурении поршень бурового насоса осуществляет прерывистое нагнетание бурового раствора, что вызывает резкие колебания давления в трубопроводе. Пневмокомпенсатор использует сжимаемость предварительно закачанного в него газа, поглощает импульсы давления высоконапорного бурового раствора, выравнивает давление в нагнетательном трубопроводе, снижает ударные нагрузки и защищает гидравлические цилиндры, нагнетательный трубопровод, клапаны и другие элементы, работающие под давлением. Он уменьшает вибрацию трубопровода и поддерживает стабильное давление подачи бурового раствора, являясь важным буферным узлом, обеспечивающим стабильность давления в циркуляционной системе.
Условия эксплуатации пневмокомпенсатора тяжёлые: он устанавливается на высоконапорной нагнетательной линии бурового насоса на промысле и внутри попеременно воспринимает воздействие бурового раствора под высоким давлением. Буровой раствор с частицами шлама и песка постоянно вызывает эрозию внутренних стенок и диафрагмы. Узел длительно находится на открытом промысле, подвергаясь воздействию ветра с песком, дождя и больших суточных перепадов температур, а также постоянной вибрации от буровых работ. К прочности корпуса под давлением, надёжности уплотнений и стойкости диафрагмы к нефтепродуктам и износу предъявляются повышенные требования. При повреждении диафрагмы или отказе уплотнения функция стабилизации давления утрачивается, и колебания давления быстро повреждают весь высоконапорный манифольд.
Технология производства и сборки строго регламентирована. Корпус изготавливается из высокопрочной легированной стали методом ковки заготовки; ковка снимает внутренние напряжения, после черновой обработки выполняется улучшающая термическая обработка, повышающая вязкость и стойкость к давлению. Внутренняя поверхность корпуса подвергается финишной обработке для обеспечения гладкости и снижения эрозионного воздействия среды. Уплотнительные ступени и присоединительные фланцы обрабатываются прецизионно со строгим контролем точности уплотнительных поверхностей. Резиновая диафрагма изготавливается прессованием из специальной маслостойкой и износостойкой резины. После индивидуальной проверки и приёмки всех деталей выполняется сборка в соответствии с нормами, контролируется давление предварительной закачки газа; после сборки изделие проходит защитную обработку для обеспечения надёжности уплотнений.
Контроль качества охватывает весь процесс — от обработки деталей до испытаний собранного узла под давлением. При входе сырья на предприятие проводятся повторный анализ материала и ультразвуковая дефектоскопия для выявления дефектов основного металла. На этапе обработки корпуса проверяются размеры и допуски формы и расположения уплотнительных поверхностей. Для диафрагмы проводятся выборочные испытания на стойкость к воздействию рабочей среды и старению. После сборки узла выполняются гидравлические испытания на прочность и испытания на герметичность: под давлением проверяется отсутствие утечек; готовое изделие подвергается магнитопорошковой дефектоскопии для выявления трещин. Продукция выпускается в соответствии с системой менеджмента качества ISO 9001, по ней сохраняется полный комплект протоколов контроля. Изделия предназначены для буровых насосов серии F и рассчитаны на высоконапорные условия бурения на нефтепромыслах, эффективно снижая импульсные нагрузки и продлевая срок службы трубопроводной арматуры.
связаться с нами
Сопутствующие популярные продукты
Поршневой узел в сборе
Поршневой узел — ключевой возвратно-поступательный уплотнительный компонент гидравлической части бурового насоса нефтепромыслового назначения. Он состоит из сердечника поршня, чашечной манжеты, прижимного диска, крепёжных элементов и других деталей и устанавливается внутри втулки. При работе бурового насоса поршневой узел совершает вместе со штоком поршня прямолинейное возвратно-поступательное движение и совместно с клапанным узлом обеспечивает всасывание и нагнетание бурового раствора.
Крейцкопф
Крейцкопф — ключевой передаточный элемент бурового насоса для нефтяного бурения, соединительное звено между крейцкопфным пальцем и штоком поршня. В процессе работы оборудования он преобразует вращательное движение, передаваемое коленчатым валом, в прямолинейное возвратно-поступательное движение поршневого узла, стабильно передаёт усилие и приводит поршень в движение внутри цилиндра гидравлической части, обеспечивая всасывание и нагнетание бурового раствора.
Нагнетательный трубопровод
Нагнетательный трубопровод является важным элементом высоконапорной части бурового насоса для нефтяного бурения, предназначенным для транспортировки бурового раствора под давлением. Он служит каналом нагнетания, принимает высоконапорный буровой раствор, выходящий из гидравлических цилиндров, и образует транспортный путь между буровым насосом и наземным манифольдом.
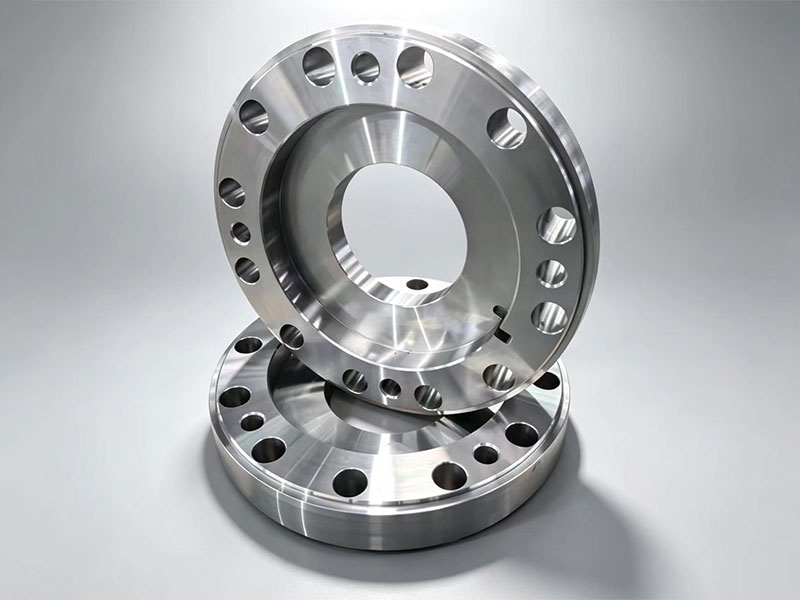
Износостойкий диск бурового насоса
Износостойкий диск — важный защитный износостойкий элемент гидравлической части бурового насоса нефтепромыслового назначения. Обычно он устанавливается на торце поршневого узла и совершает возвратно-поступательное движение вместе с поршнем.
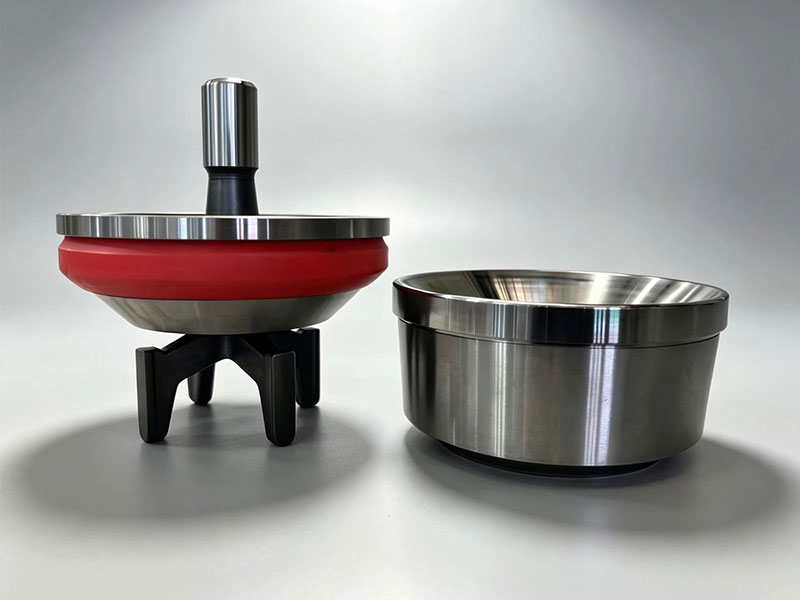
Клапанный узел бурового насоса в сборе
Клапанный узел — ключевой компонент одностороннего регулирования гидравлической части бурового насоса нефтепромыслового назначения. Он состоит из тарелки клапана, седла клапана, уплотнительных колец, направляющих элементов и других деталей и устанавливается в полости пятиходовой клапанной коробки.
Зубчатый венец
Зубчатый венец — важный передаточный компонент приводной части бурового насоса для нефтяного бурения. Входя в зацепление с шестернёй, он образует понижающую зубчатую пару и выполняет функцию снижения частоты вращения с увеличением крутящего момента. Мощность от электродвигателя через шестерню передаётся на зубчатый венец; после снижения частоты вращения и увеличения крутящего момента венец приводит во вращение коленчатый вал, обеспечивая достаточную мощность для возвратно-поступательного движения всего бурового насоса.
Шатунный узел
Шатунный узел — ключевой передаточный компонент приводной части бурового насоса для нефтяного бурения. Он состоит из тела шатуна, шатунных вкладышей, шатунных болтов и других деталей и является передаточным звеном между коленчатым валом и крейцкопфом. В процессе бурения вращательное движение коленчатого вала через шатунный узел передаётся крейцкопфу и преобразуется в стабильное прямолинейное возвратно-поступательное движение, которое затем приводит в движение шток поршня и поршневой узел, обеспечивая всасывание и нагнетание бурового раствора в гидравлических цилиндрах.
Гидроцилиндр
Цилиндр гидравлической части бурового насоса — ключевой элемент, работающий под давлением. Он предназначен для размещения поршневого узла и совместно с крейцкопфом и штоком поршня обеспечивает возвратно-поступательное движение, создавая канал подачи бурового раствора под высоким давлением. При бурении буровой раствор под высоким давлением непрерывно циркулирует внутри цилиндра, выносит на поверхность шлам, отделённый долотом, а также охлаждает и смазывает долото, обеспечивая непрерывность и стабильность процесса бурения.
Пятиходовой манифольд бурового насоса в сборе
Пятиходовой манифольд в сборе — ключевой интегрированный клапанный блок гидравлической части бурового насоса для нефтяного бурения. Он объединяет каналы всасывания и нагнетания бурового раствора, седла клапанов и каналы под крышки клапанов и является центральным узлом циркуляции бурового раствора при всасывании и нагнетании.
Крышка цилиндра бурового насоса
Крышка цилиндра — ключевой уплотнительный и несущий элемент гидравлической части бурового насоса нефтепромыслового назначения. Она устанавливается в верхней части пятиходовой клапанной коробки и служит для поджатия и фиксации клапанного узла в сборе и герметичного перекрытия канала клапанной полости.
Вал-шестерня
Вал-шестерня — ключевой передаточный компонент приводной части бурового насоса для нефтяного бурения, являющийся ведущим элементом зубчатой понижающей передачи. При работе он соединяется с устройством ввода мощности и через зубчатый венец на валу точно входит в зацепление с большим зубчатым венцом, преобразуя высокоскоростной момент малой величины в низкоскоростной момент большой величины.
Палец крейцкопфа
Палец крейцкопфа — прецизионная несущая соединительная деталь гидравлической части бурового насоса для нефтяного бурения. Он служит для соединения крейцкопфа с малой головкой шатуна и выполняет функцию шарнирной передачи усилия. При работе бурового насоса усилие, передаваемое шатуном, через палец крейцкопфа плавно передаётся на крейцкопф; при этом качательное движение шатуна преобразуется в стабильное прямолинейное возвратно-поступательное движение крейцкопфа.
Болт главного подшипника
Болт главного подшипника — высокопрочный крепёжный элемент бурового насоса нефтепромыслового назначения. Он служит для затяжки крышки главного подшипника, фиксации коренного подшипника коленчатого вала и ограничения положения наружного кольца подшипника.
Шток поршня
Шток поршня — ключевой возвратно-поступательный передаточный элемент гидравлической части бурового насоса для нефтяного бурения. Верхним концом он соединён с крейцкопфом, а нижним закреплён в поршневом узле, являясь передаточным мостом между приводной и гидравлической частями. При работе оборудования шток поршня совершает высокоскоростное прямолинейное возвратно-поступательное движение вместе с крейцкопфом, приводя поршень и манжеты в движение внутри гильзы цилиндра для выполнения операций всасывания и нагнетания бурового раствора и непрерывного создания циркуляции бурового раствора под высоким давлением.
Прижимная крышка для втулки
Прижимная крышка для втулки — важный элемент гидравлической части бурового насоса, обеспечивающий поджатие и уплотнение; используется совместно с фланцем втулки для осевого поджатия и фиксации втулки, ограничения её осевого смещения, поджатия уплотнительного узла и предотвращения утечки бурового раствора высокого давления наружу.
Крышка клапана бурового насоса
Крышка клапана — важный высоконапорный уплотнительный элемент гидравлической части бурового насоса нефтепромыслового назначения. Она устанавливается в гнезде клапана пятиходовой клапанной коробки и служит для поджатия седла клапана и герметичного перекрытия канала клапанной полости. В процессе бурения крышка клапана посредством затяжки болтов фиксирует клапанный узел, воспринимает высокое давление бурового раствора внутри и обеспечивает герметичность полости при работе всасывающего и нагнетательного клапанов без потери давления.