+86-917-3509916


Продукция
-
Вал-шестерня
-
Шатун
-
Крейцкопф
-
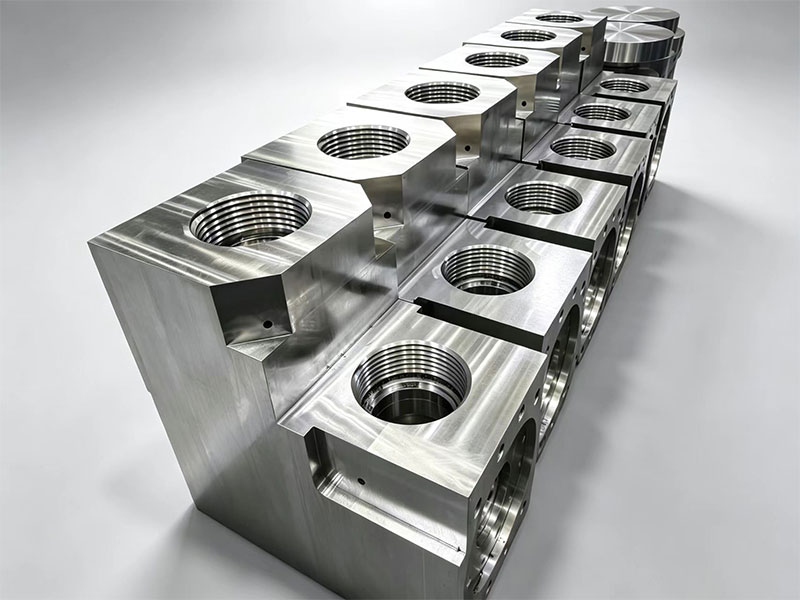
Гидроцилиндр
-
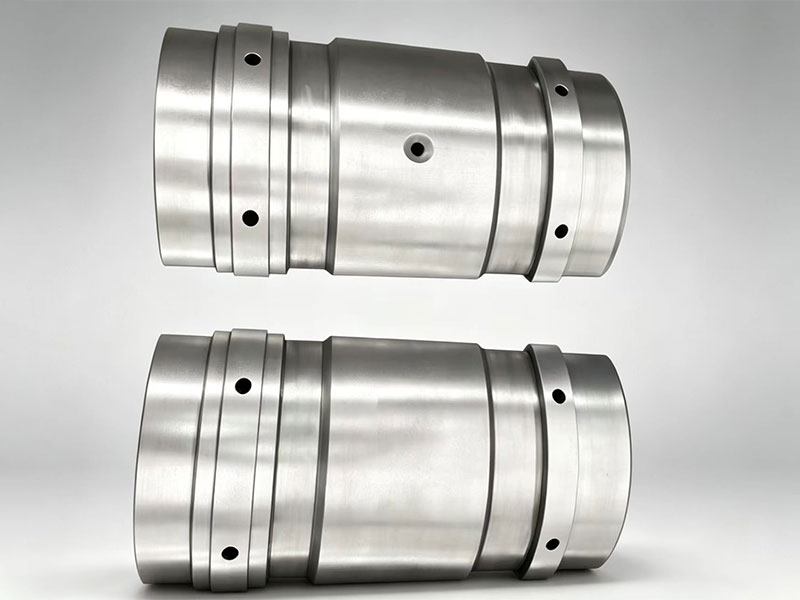
Направляющая крейцкопфа
-
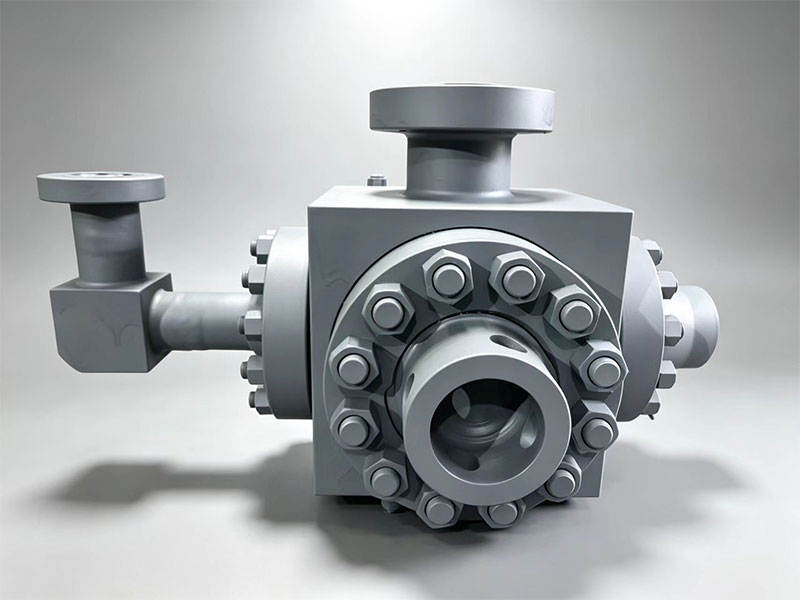
Пятиходовой манифольд бурового насоса в сборе
-
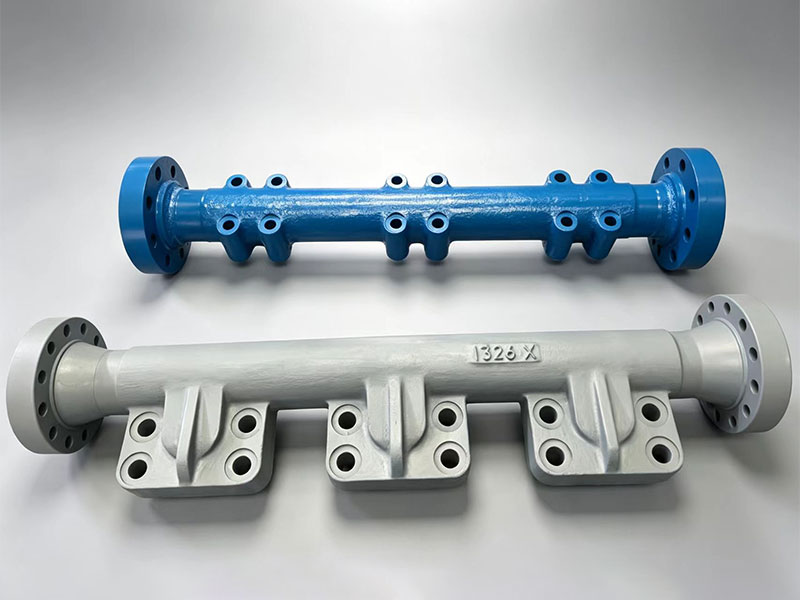
Нагнетательный трубопровод
-
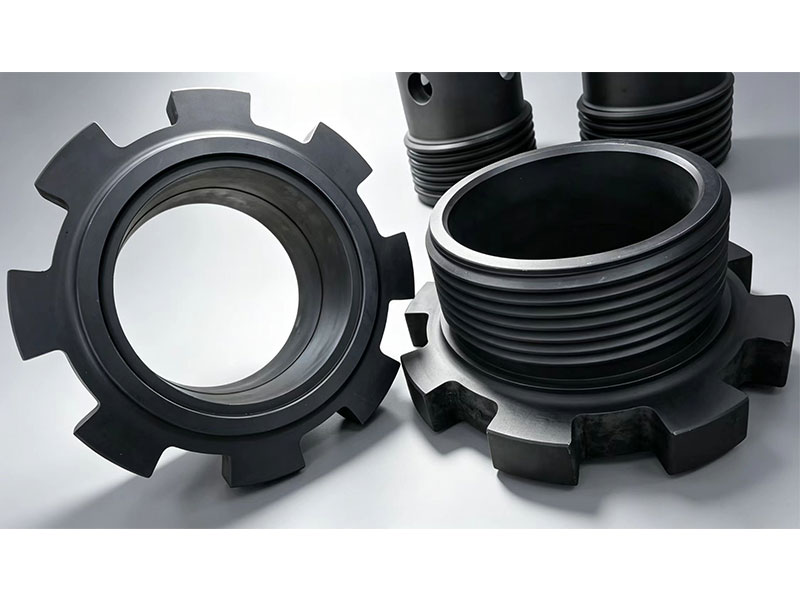
Прижимная крышка для втулки
-
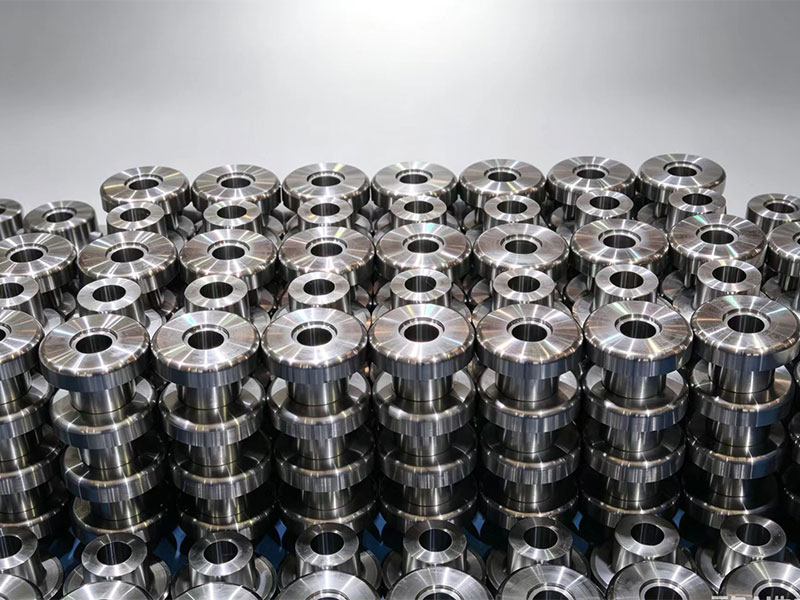
Поршневой узел в сборе
-
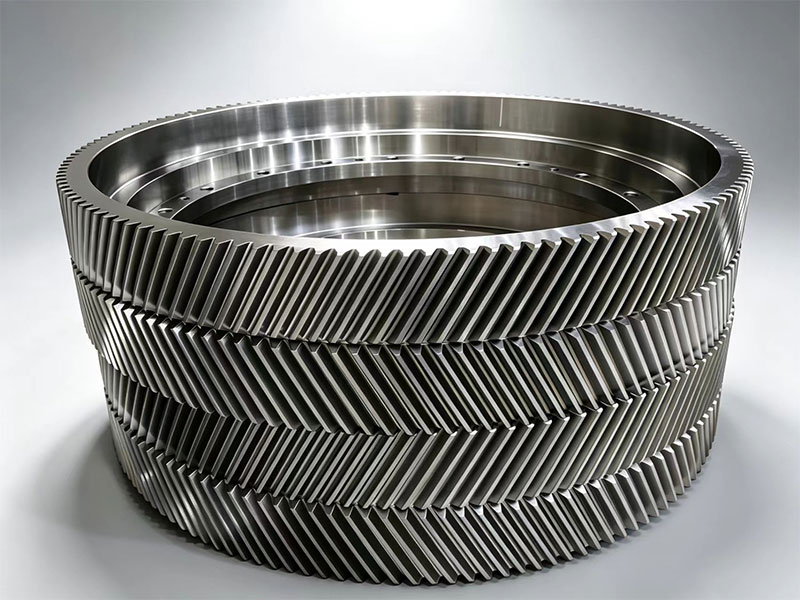
Зубчатый венец
-
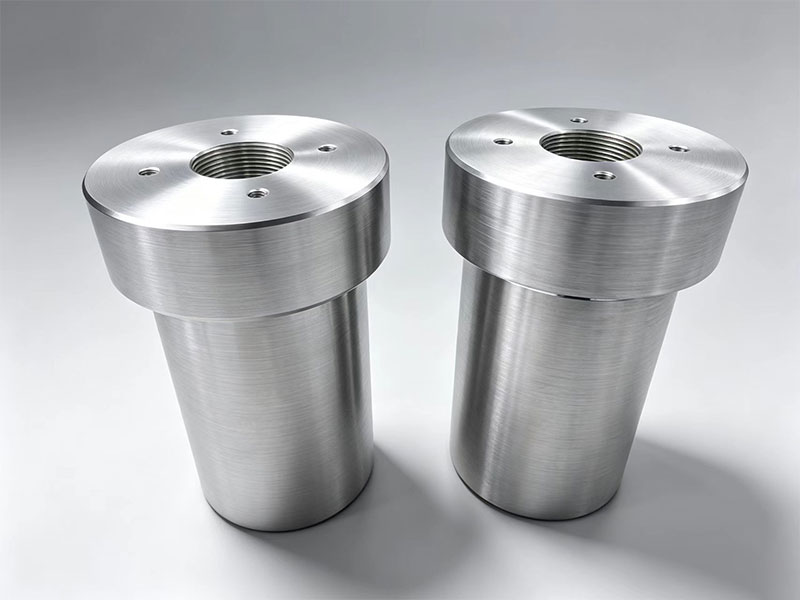
Палец крейцкопфа
-
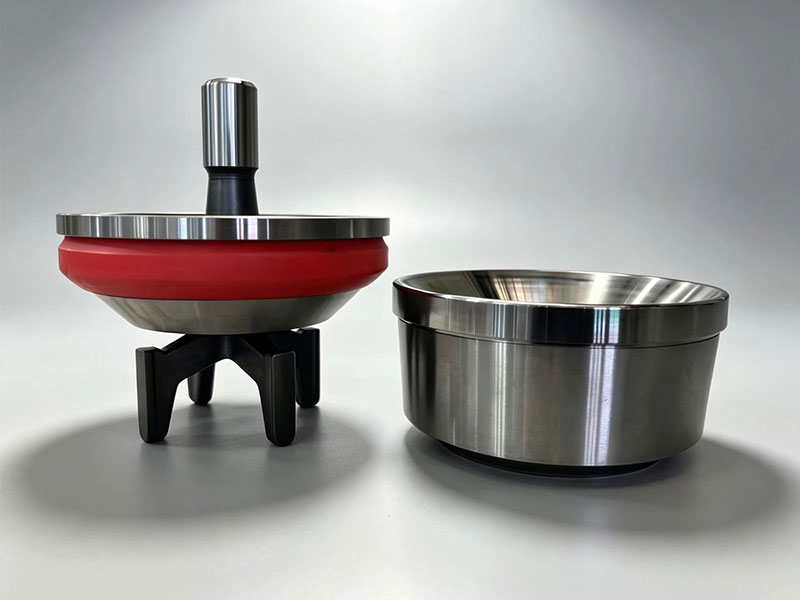
Клапанный узел бурового насоса в сборе
-
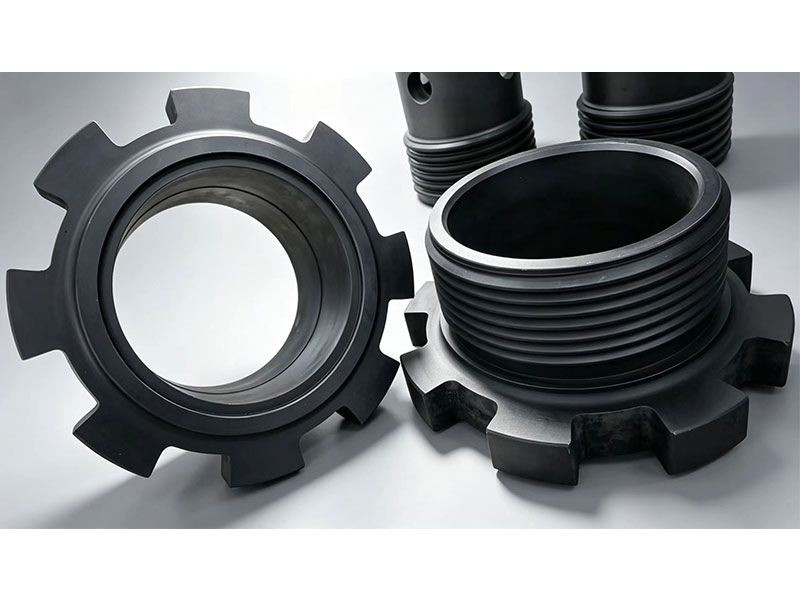
Крышка цилиндра бурового насоса
-
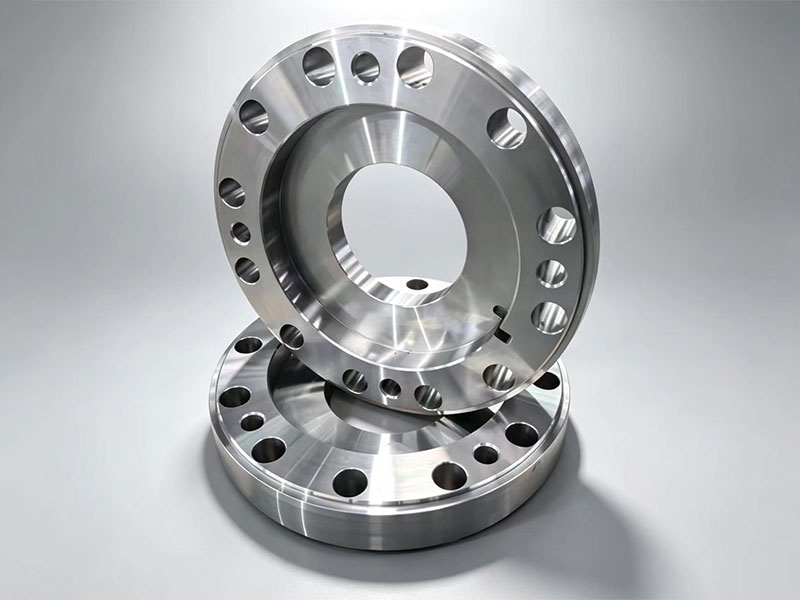
Износостойкий диск бурового насоса
-
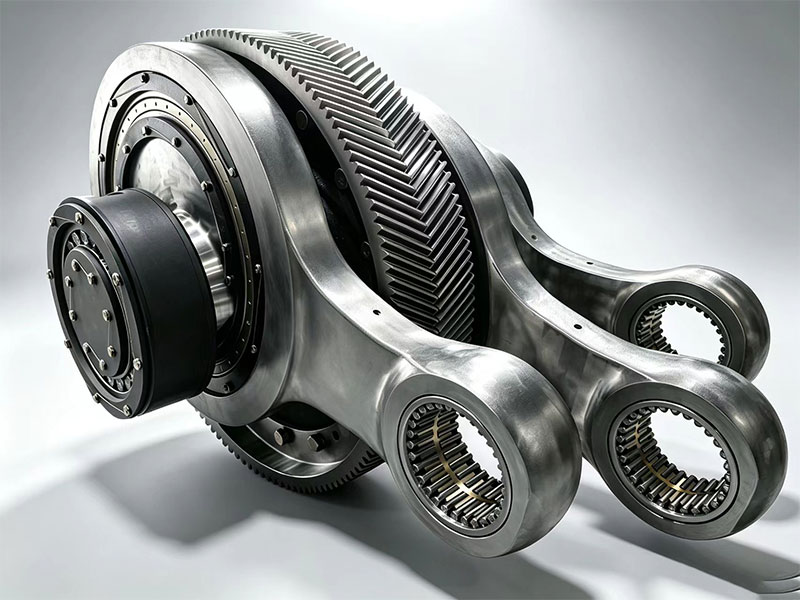
Шатунный узел
-
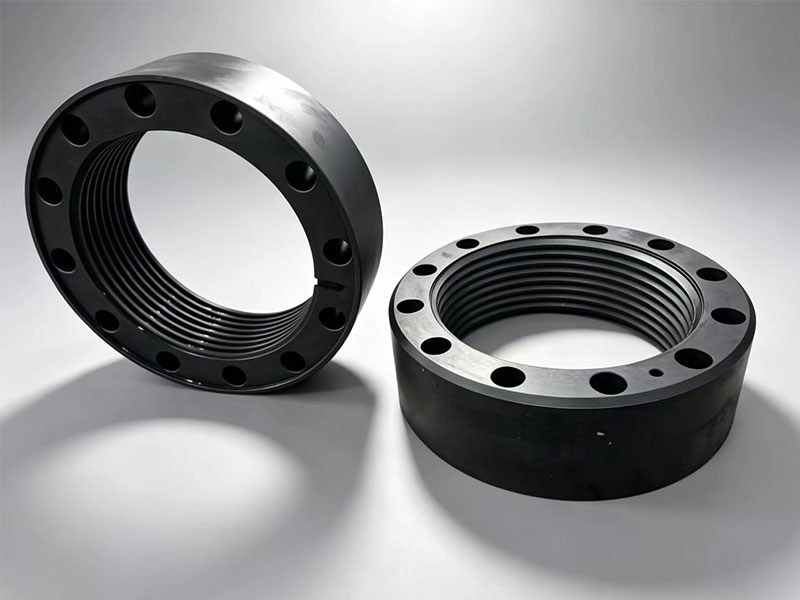
Фланец гильзы
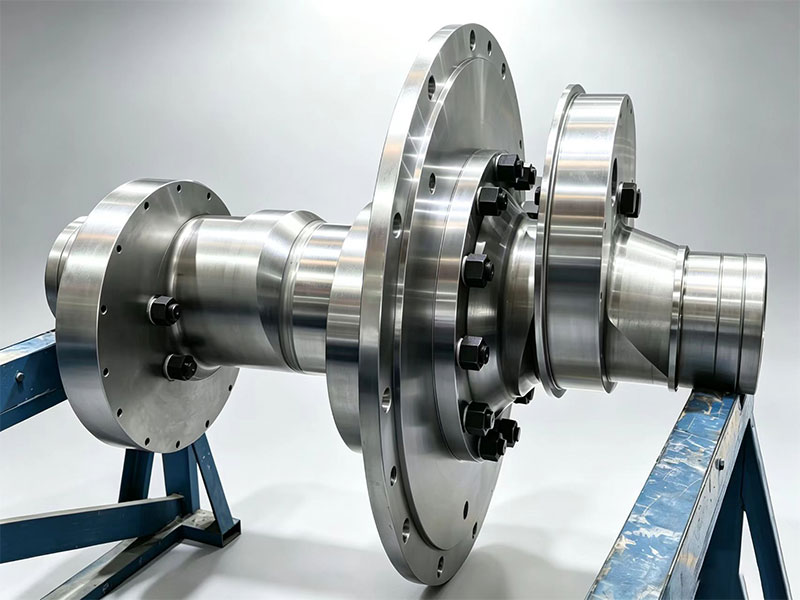
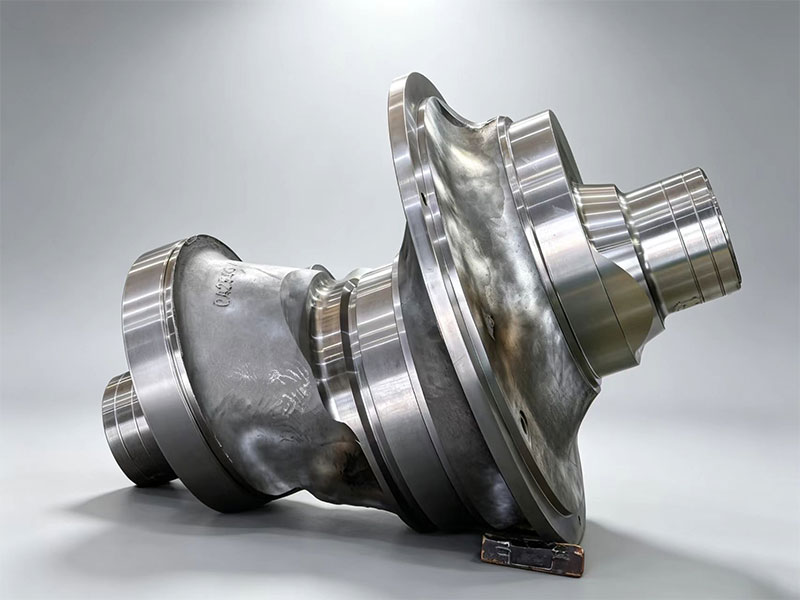
Коленчатый вал
Коленчатый вал — важнейший элемент приводной части бурового насоса для нефтяного бурения, служащий для ввода мощности, иными словами — «сердце» привода всего бурового насоса. Крутящий момент, выдаваемый силовой установкой, передаётся на коленчатый вал; вал распределяет вращательную мощность, через шатуны приводит крейцкопф в возвратно-поступательное прямолинейное движение, которое, в свою очередь, приводит поршневой узел к всасыванию и нагнетанию бурового раствора в гидравлических цилиндрах.
Описание
маркер
Коленчатый вал бурового насоса
Коленчатый вал — важнейший элемент приводной части бурового насоса для нефтяного бурения, служащий для ввода мощности, иными словами — «сердце» привода всего бурового насоса. Крутящий момент, выдаваемый силовой установкой, передаётся на коленчатый вал; вал распределяет вращательную мощность, через шатуны приводит крейцкопф в возвратно-поступательное прямолинейное движение, которое, в свою очередь, приводит поршневой узел к всасыванию и нагнетанию бурового раствора в гидравлических цилиндрах. Тем самым обеспечивается непрерывная и стабильная подача мощности для циркуляции бурового раствора. Состояние коленчатого вала напрямую определяет способность всего бурового насоса стабильно выдавать буровой раствор под высоким давлением; это важнейшая несущая и передаточная деталь циркуляционной системы буровой установки.
Условия эксплуатации коленчатого вала крайне жёсткие: он длительно непрерывно работает внутри картера бурового насоса и на протяжении всего срока службы воспринимает периодические знакопеременные изгибающие, крутильные и ударные нагрузки. При работе частота вращения стабильна, продолжительность непрерывной работы велика, поверхности шеек в местах трения постоянно нагреваются, при этом действуют вибрация и пыль, характерные для промысловых условий. Всё это предъявляет чрезвычайно высокие требования к усталостной прочности, вязкости и износостойкости материала. Появление на коленчатом валу трещин, деформации или сверхнормативного износа шеек вызывает сильную вибрацию всего насоса, приводит к остановке на ремонт и серьёзно влияет на график бурения.
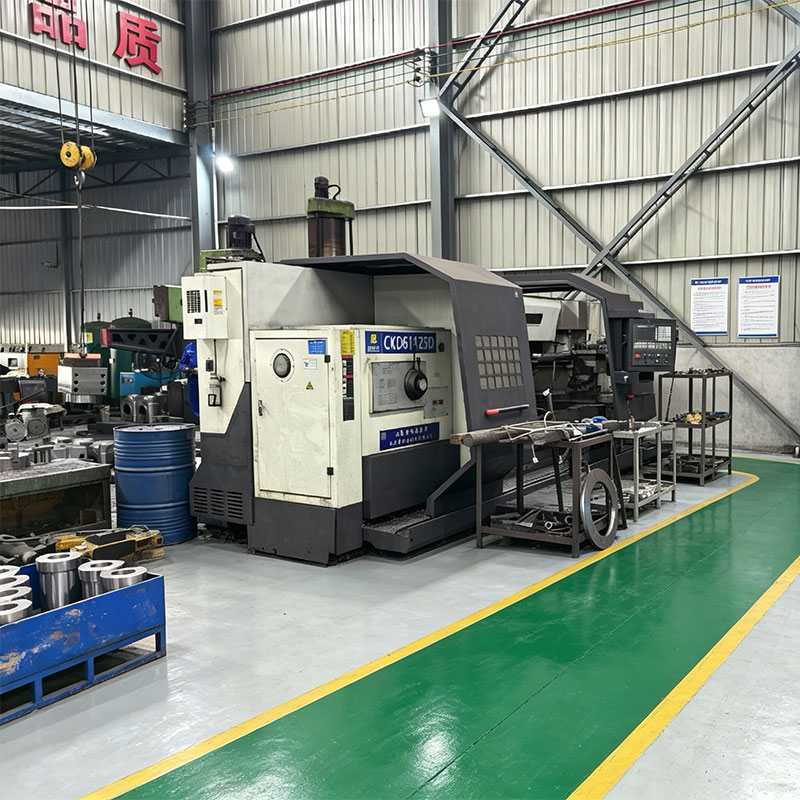
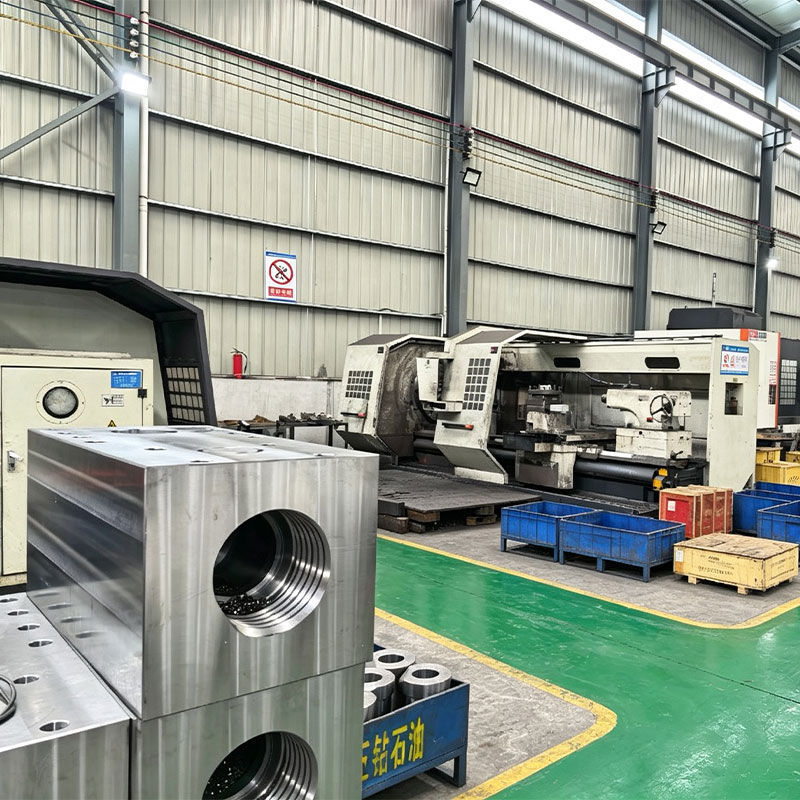
Технология производства точная и сложная. В качестве исходного материала используется качественная легированная кованая сталь; изделие формуется цельной ковкой, что обеспечивает достаточное измельчение внутреннего зерна и устранение таких внутренних дефектов заготовки, как рыхлость и поры. После черновой обработки заготовки выполняется улучшающая термическая обработка, повышающая комплексные механические свойства основы; затем ключевые рабочие поверхности, включая шейки, подвергаются поверхностному упрочнению для повышения износостойкости. Далее на токарных станках с ЧПУ и круглошлифовальных станках выполняется финишная обработка шеек, кривошипов и присоединительных фланцев при строгом контроле точных допусков формы и расположения — соосности, круглости, биения, — что обеспечивает точность сопряжения в передаче.
Контроль качества охватывает весь процесс — от заготовки до готового изделия. При входе сырья на предприятие проводятся химический анализ материала и ультразвуковая дефектоскопия для выявления внутренних дефектов. В процессе обработки осуществляется пооперационный контроль с уделением особого внимания размерам шеек и точности формы и расположения. Готовое изделие подвергается магнитопорошковой дефектоскопии для выявления поверхностных микротрещин, а также динамической балансировке для устранения причин вибрации при высокоскоростном вращении. Продукция выпускается под управлением системы менеджмента качества ISO 9001; сохраняется полный комплект документации по контролю. Изделия предназначены для буровых насосов серии F и удовлетворяют требованиям длительной непрерывной высоконагруженной эксплуатации на нефтепромыслах.
связаться с нами
Сопутствующие популярные продукты
Палец крейцкопфа
Палец крейцкопфа — прецизионная несущая соединительная деталь гидравлической части бурового насоса для нефтяного бурения. Он служит для соединения крейцкопфа с малой головкой шатуна и выполняет функцию шарнирной передачи усилия. При работе бурового насоса усилие, передаваемое шатуном, через палец крейцкопфа плавно передаётся на крейцкопф; при этом качательное движение шатуна преобразуется в стабильное прямолинейное возвратно-поступательное движение крейцкопфа.
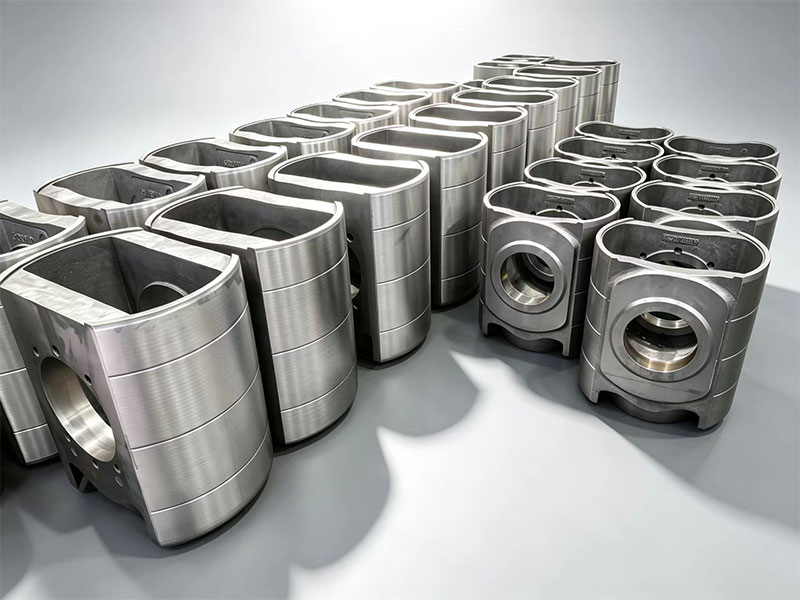
Крейцкопф
Крейцкопф — ключевой передаточный элемент бурового насоса для нефтяного бурения, соединительное звено между крейцкопфным пальцем и штоком поршня. В процессе работы оборудования он преобразует вращательное движение, передаваемое коленчатым валом, в прямолинейное возвратно-поступательное движение поршневого узла, стабильно передаёт усилие и приводит поршень в движение внутри цилиндра гидравлической части, обеспечивая всасывание и нагнетание бурового раствора.
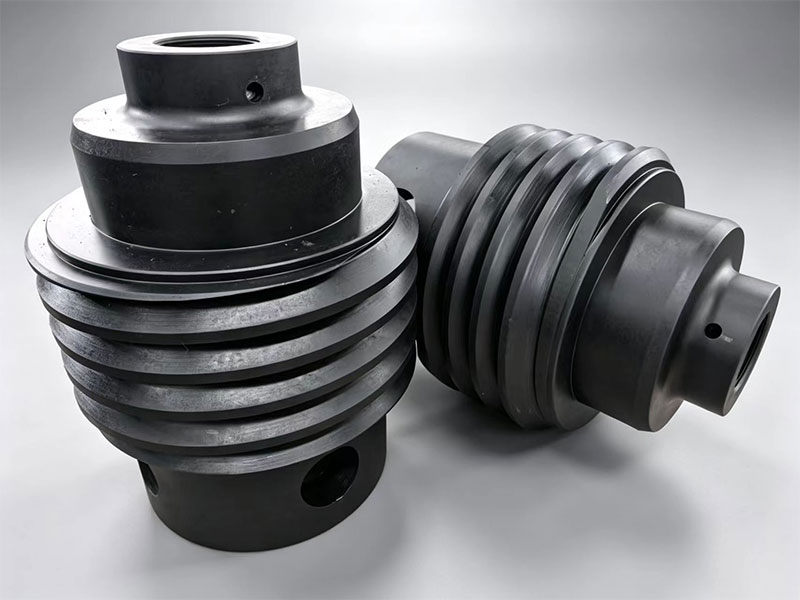
Крышка клапана бурового насоса
Крышка клапана — важный высоконапорный уплотнительный элемент гидравлической части бурового насоса нефтепромыслового назначения. Она устанавливается в гнезде клапана пятиходовой клапанной коробки и служит для поджатия седла клапана и герметичного перекрытия канала клапанной полости. В процессе бурения крышка клапана посредством затяжки болтов фиксирует клапанный узел, воспринимает высокое давление бурового раствора внутри и обеспечивает герметичность полости при работе всасывающего и нагнетательного клапанов без потери давления.
Клапанный узел бурового насоса в сборе
Клапанный узел — ключевой компонент одностороннего регулирования гидравлической части бурового насоса нефтепромыслового назначения. Он состоит из тарелки клапана, седла клапана, уплотнительных колец, направляющих элементов и других деталей и устанавливается в полости пятиходовой клапанной коробки.
Поршневой узел в сборе
Поршневой узел — ключевой возвратно-поступательный уплотнительный компонент гидравлической части бурового насоса нефтепромыслового назначения. Он состоит из сердечника поршня, чашечной манжеты, прижимного диска, крепёжных элементов и других деталей и устанавливается внутри втулки. При работе бурового насоса поршневой узел совершает вместе со штоком поршня прямолинейное возвратно-поступательное движение и совместно с клапанным узлом обеспечивает всасывание и нагнетание бурового раствора.
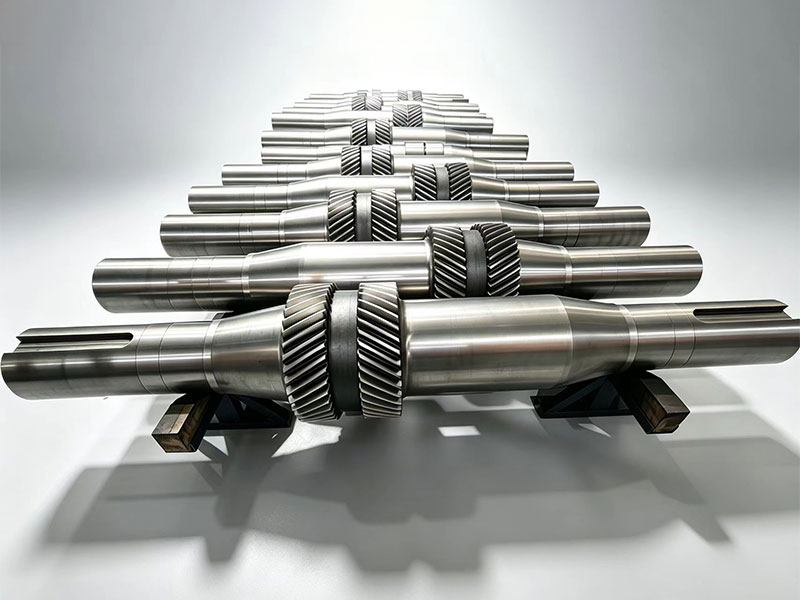
Вал-шестерня
Вал-шестерня — ключевой передаточный компонент приводной части бурового насоса для нефтяного бурения, являющийся ведущим элементом зубчатой понижающей передачи. При работе он соединяется с устройством ввода мощности и через зубчатый венец на валу точно входит в зацепление с большим зубчатым венцом, преобразуя высокоскоростной момент малой величины в низкоскоростной момент большой величины.
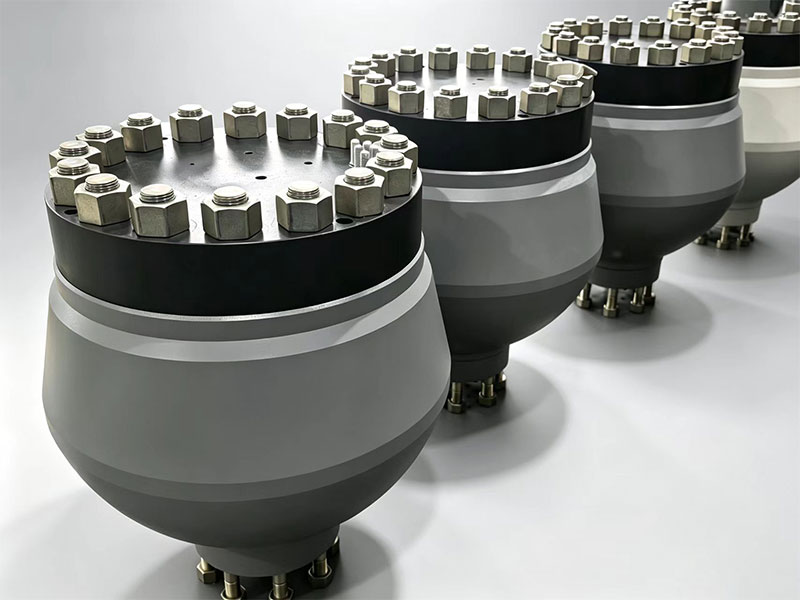
Пневмокомпенсатор в сборе
Пневмокомпенсатор является узлом стабилизации и сглаживания пульсаций давления на нагнетательной стороне бурового насоса для нефтяного бурения. Он состоит в основном из корпуса, резиновой диафрагмы (баллона), фланцев и уплотнительных элементов. При бурении поршень бурового насоса осуществляет прерывистое нагнетание бурового раствора, что вызывает резкие колебания давления в трубопроводе.
Зубчатый венец
Зубчатый венец — важный передаточный компонент приводной части бурового насоса для нефтяного бурения. Входя в зацепление с шестернёй, он образует понижающую зубчатую пару и выполняет функцию снижения частоты вращения с увеличением крутящего момента. Мощность от электродвигателя через шестерню передаётся на зубчатый венец; после снижения частоты вращения и увеличения крутящего момента венец приводит во вращение коленчатый вал, обеспечивая достаточную мощность для возвратно-поступательного движения всего бурового насоса.
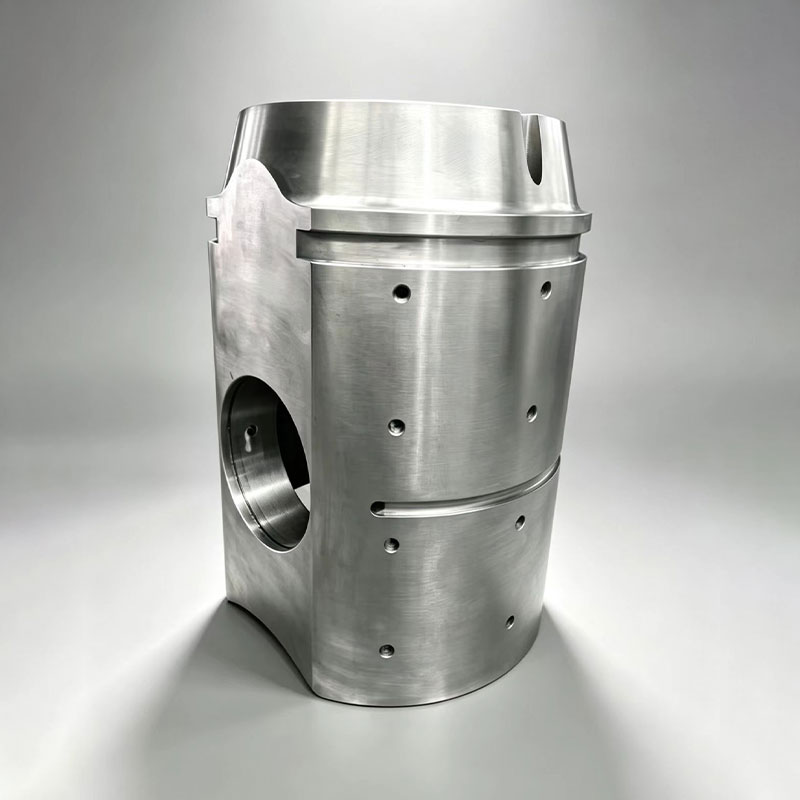
Гидроцилиндр
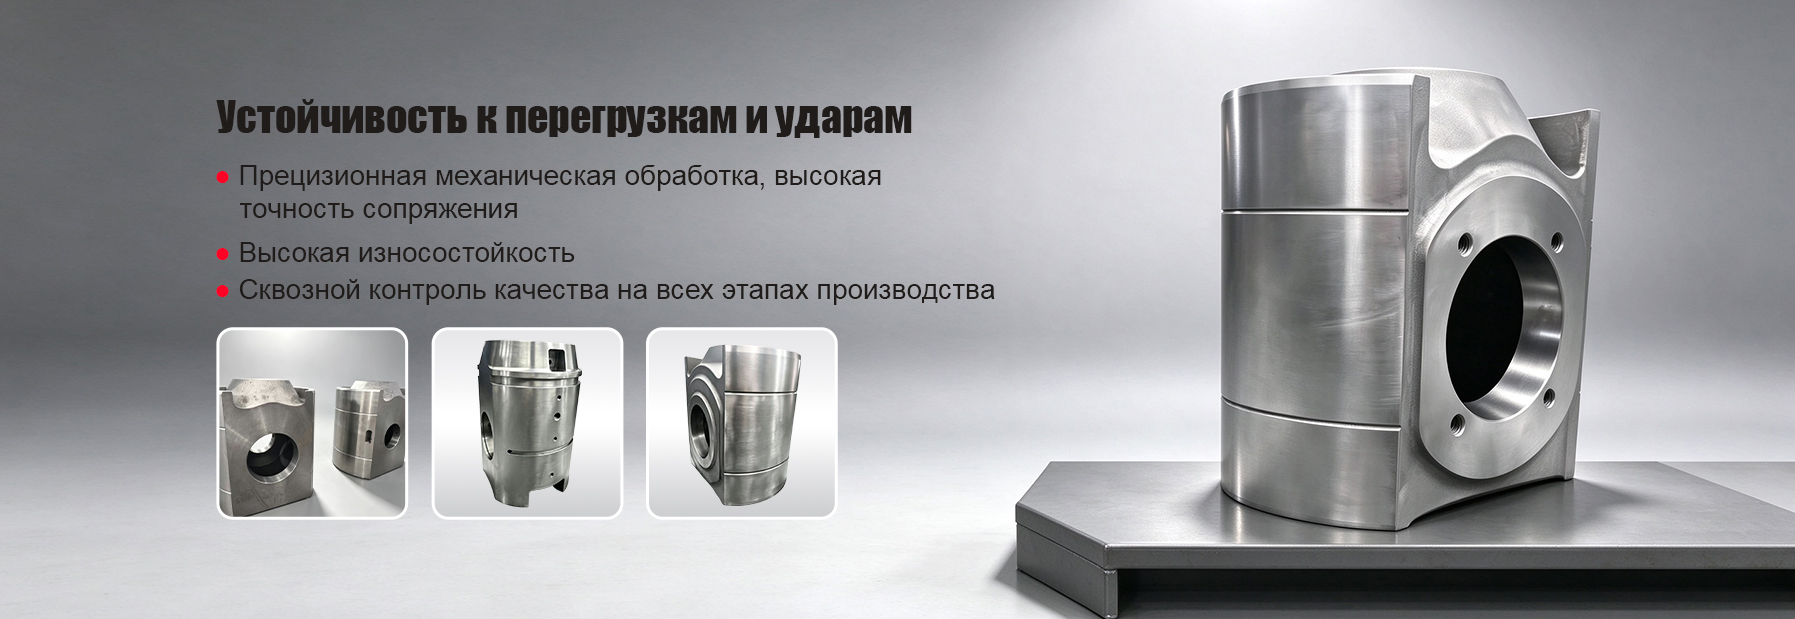
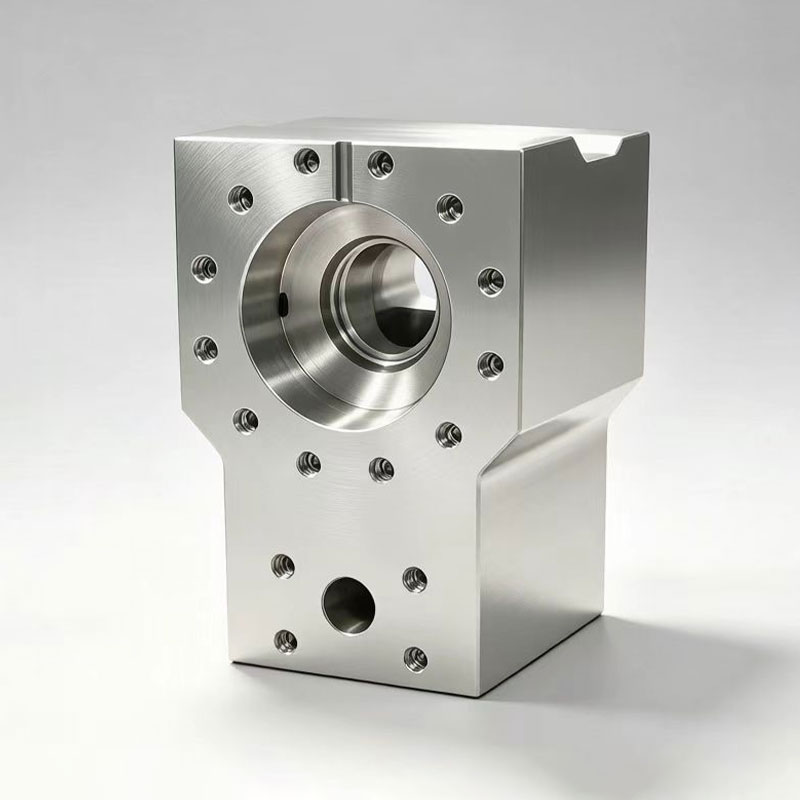
Цилиндр гидравлической части бурового насоса — ключевой элемент, работающий под давлением. Он предназначен для размещения поршневого узла и совместно с крейцкопфом и штоком поршня обеспечивает возвратно-поступательное движение, создавая канал подачи бурового раствора под высоким давлением. При бурении буровой раствор под высоким давлением непрерывно циркулирует внутри цилиндра, выносит на поверхность шлам, отделённый долотом, а также охлаждает и смазывает долото, обеспечивая непрерывность и стабильность процесса бурения.
Шатунный узел
Шатунный узел — ключевой передаточный компонент приводной части бурового насоса для нефтяного бурения. Он состоит из тела шатуна, шатунных вкладышей, шатунных болтов и других деталей и является передаточным звеном между коленчатым валом и крейцкопфом. В процессе бурения вращательное движение коленчатого вала через шатунный узел передаётся крейцкопфу и преобразуется в стабильное прямолинейное возвратно-поступательное движение, которое затем приводит в движение шток поршня и поршневой узел, обеспечивая всасывание и нагнетание бурового раствора в гидравлических цилиндрах.
Направляющая крейцкопфа
Направляющая крейцкопфа — важная износостойкая деталь приводной части бурового насоса для нефтяного бурения. В паре с крейцкопфом она образует пару скольжения и выполняет главным образом направляющую и несущую функции.
Износостойкий диск бурового насоса
Износостойкий диск — важный защитный износостойкий элемент гидравлической части бурового насоса нефтепромыслового назначения. Обычно он устанавливается на торце поршневого узла и совершает возвратно-поступательное движение вместе с поршнем.
Прижимная крышка для втулки
Прижимная крышка для втулки — важный элемент гидравлической части бурового насоса, обеспечивающий поджатие и уплотнение; используется совместно с фланцем втулки для осевого поджатия и фиксации втулки, ограничения её осевого смещения, поджатия уплотнительного узла и предотвращения утечки бурового раствора высокого давления наружу.
Пятиходовой манифольд бурового насоса в сборе
Пятиходовой манифольд в сборе — ключевой интегрированный клапанный блок гидравлической части бурового насоса для нефтяного бурения. Он объединяет каналы всасывания и нагнетания бурового раствора, седла клапанов и каналы под крышки клапанов и является центральным узлом циркуляции бурового раствора при всасывании и нагнетании.
Фланец гильзы
Фланец гильзы — ключевой уплотнительный и крепёжный элемент гидравлической части бурового насоса для нефтяного бурения. Он предназначен для прижатия и фиксации гильзы цилиндра в сборе, а также для соединения пятиходового манифольда с корпусом гидравлического цилиндра. В процессе работы предварительная затяжка болтов обеспечивает полную герметичность торцевой поверхности, исключая утечки бурового раствора под высоким давлением.
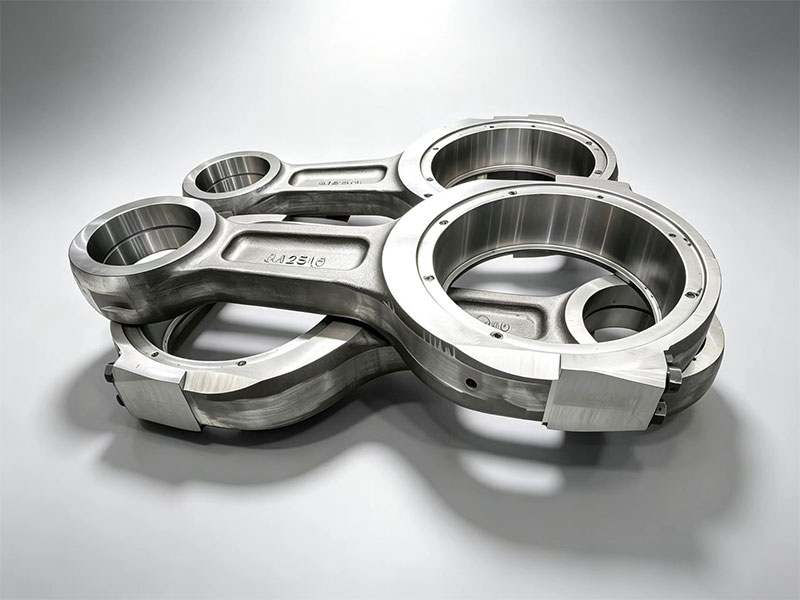
Шатун
Шатун — ключевой передаточный компонент приводной части бурового насоса для нефтяного бурения. Он состоит из тела шатуна, шатунных вкладышей, шатунных болтов и других деталей и является передаточным звеном между коленчатым валом и крейцкопфом. В процессе бурения вращательное движение коленчатого вала через шатунный узел передаётся крейцкопфу и преобразуется в стабильное прямолинейное возвратно-поступательное движение, которое затем приводит в движение шток поршня и поршневой узел, обеспечивая всасывание и нагнетание бурового раствора в гидравлических цилиндрах.